冲压件单件成本怎么算才准?12 步拆清料工费、模具摊销与报价(附可下载测算底稿)
本文简介:
一个冲压件到底值多少钱,行业里最常见的做法是「材料费乘个系数」或者「吨位乘冲次报个价」。这两种做法在批量稳定时勉强能用,一旦订单量变化、模具路线更换或原料价格波动,报出来的价就会和真实成本脱节。
本文用一个可以逐笔复算的示例零件(P-001 支架,SPCC 冷轧板,净重 0.05 kg),把单件成本拆成材料、模具、加工、外协、良率损失、管销财六块,给出 12 步可追溯的计算链路、三套模具方案的比价表,以及产量多少该换模具路线的分界线。
文末提供《冲压件单件成本测算套表》(Excel,8 个工作表全公式联动)、配套操作指南(Word)与网页版互动测算器,可下载后直接替换成贵司参数使用。
‹
›
1/4
核心结论速览:一张表讲清口径与公式
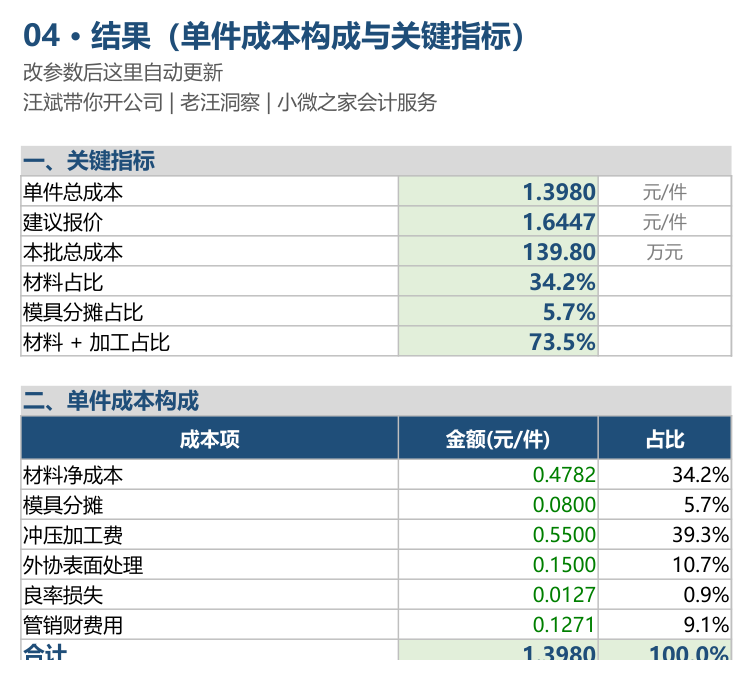
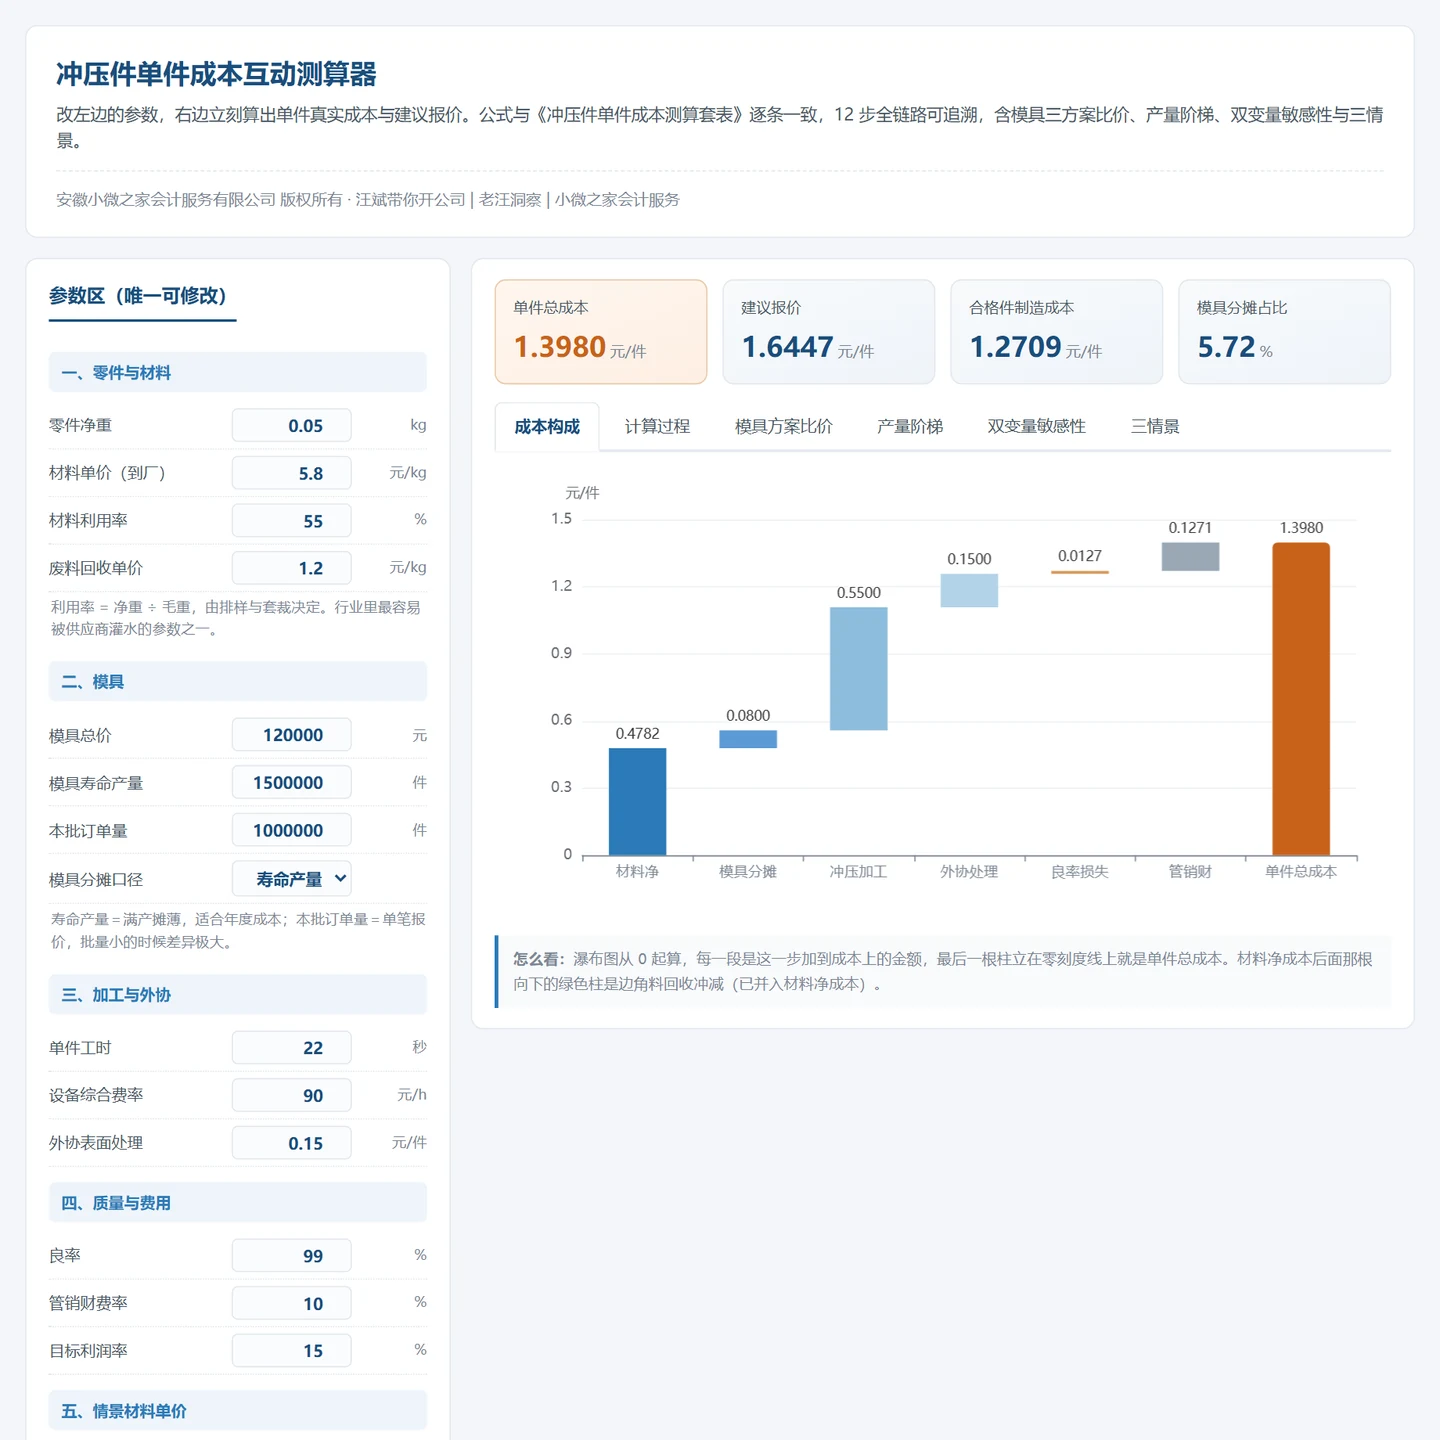
先把整套口径浓缩成一张表,后文逐条展开。示例参数下,这个零件的单件总成本是 1.3980 元/件,建议报价 1.6447 元/件。
| 环节 | 口径 / 公式 | 示例结果(元/件) |
|---|---|---|
| ① 材料费(含损耗) | 毛重 × 材料单价;毛重 = 净重 ÷ 利用率 | 0.5273 |
| ② 减:边角料回收 | 废料 × 回收单价;废料 = 毛重 − 净重 | −0.0491 |
| ③ 材料净成本 | ① + ② | 0.4782 |
| ④ 模具分摊 | 寿命口径:总价 ÷ 寿命;订单口径:总价 × 需模具套数 ÷ 订单量 | 0.0800 |
| ⑤ 冲压加工费 | 单件工时 ÷ 3600 × 设备综合费率 | 0.5500 |
| ⑥ 外协表面处理 | 外协厂报价(按件 / 按面积 / 按重量折算) | 0.1500 |
| ⑦ 制造成本小计 | ③ + ④ + ⑤ + ⑥ | 1.2582 |
| ⑧ 良率损失 | 小计 ÷ 良率 − 小计 | 0.0127 |
| ⑨ 合格件制造成本 | 小计 ÷ 良率 | 1.2709 |
| ⑩ 管销财费用 | 合格件成本 × 管销财费率 | 0.1271 |
| ⑪ 单件总成本 | ⑨ + ⑩,即合格件成本 ×(1 + 管销财费率) | 1.3980 |
| ⑫ 建议报价 | 总成本 ÷(1 − 目标利润率) | 1.6447 |
说明:本文所有数字均为教学模拟参数下的算例(示例零件 P-001 支架,由公开成本科普文章中的示例数字反推得到的自洽参数集),不对应任何真实企业;口径与公式可直接复用到贵司数据上。
冲压件的单件成本到底由哪六块构成?
答案先行:材料净成本、模具分摊、冲压加工费、外协表面处理、良率损失、管销财费用。前四块构成「制造成本小计」,良率损失把废品成本摊到合格件上,管销财再把期间费用加上去,最后才是建议报价。
冲压件之所以适合拿来当成本测算的入门样板,是因为它一个零件就同时出现了五种成本形态:材料(变动成本)、模具(资本性支出摊销)、设备工时(作业成本)、外协(采购服务)、废料回收(冲减项)。料重工轻,材料占比高,所以材料利用率这一个业务参数就能左右整个成本结果——这正是财务必须介入业务的切口。
| 构成 | 示例金额 | 占单件总成本 | 谁决定 |
|---|---|---|---|
| 材料净成本 | 0.4782 | 34.2% | 采购单价 + 排样利用率 |
| 模具分摊 | 0.0800 | 5.7% | 模具总价 + 寿命 + 订单量 |
| 冲压加工费 | 0.5500 | 39.3% | 工时 + 设备吨位费率 |
| 外协表面处理 | 0.1500 | 10.7% | 外协报价 |
| 良率损失 | 0.0127 | 0.9% | 工艺与定位次数 |
| 管销财费用 | 0.1271 | 9.1% | 费用率 |
有一点值得单独提醒:本例里加工费占比接近四成,比材料还高。这是因为示例用的是 22 秒工时与 90 元/小时费率的中等效率设定。实际企业里,如果换到大吨位冲床或自动送料,工时可能压到 5 秒以内,加工费占比会掉到 10% 以下,材料重新成为第一大项。成本结构不是固定的,取决于你的工艺路线——这也是为什么不能用「材料费 × 系数」包打天下。
材料利用率怎么影响成本?为什么它最容易被灌水?
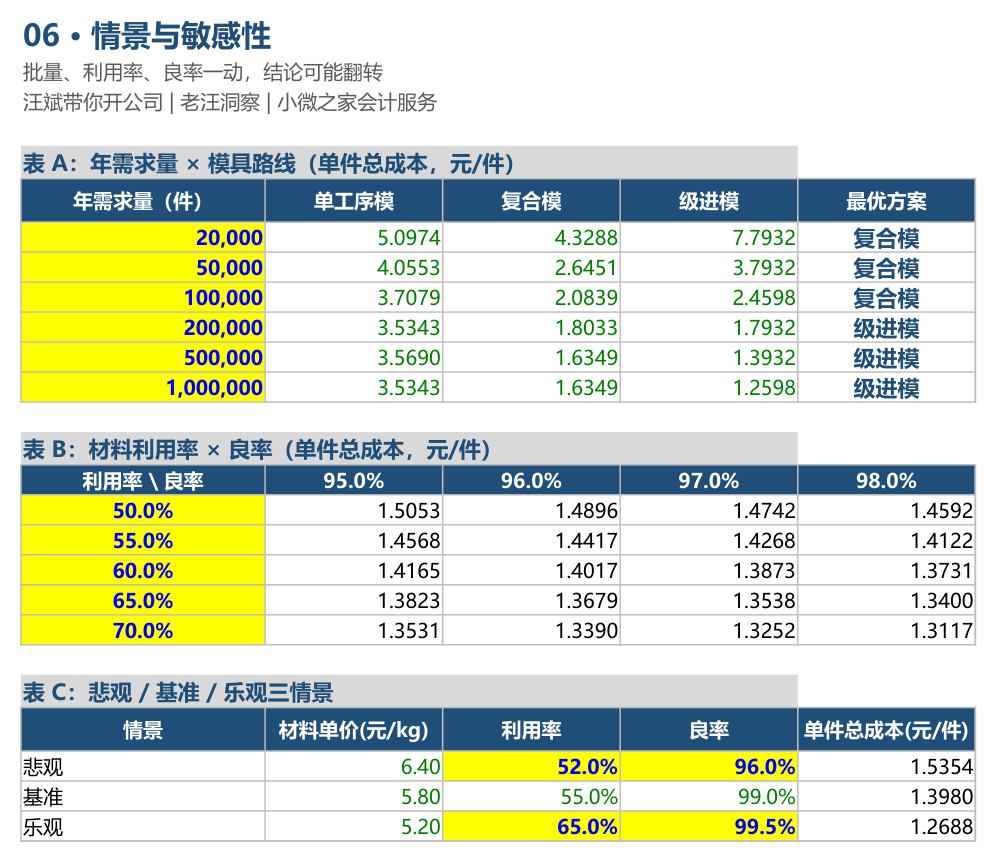
答案先行:材料费 = (净重 ÷ 利用率)× 单价。利用率从 55% 提到 65%,本例材料费从 0.5273 元降到 0.4462 元,降幅 15.4%,带动单件总成本从 1.3980 元降到 1.3265 元。
这一步是整个测算里业务含金量最高的地方。净重来自图纸,是死的;单价来自采购,是谈出来的;唯独利用率来自排样与套裁,是车间和工艺决定的。财务坐在办公室里永远拿不到真实值,只能拿到一个「行业惯例」。
为什么它最容易被灌水?因为报价方报利用率时报的是「理论排样值」,实际生产受卷料宽度、搭边、料纹方向、操作习惯影响,往往达不到。一批料下来实际利用率比报价低 5 个点,整批成本就上去了,而这个差异在月末报表上只会体现为「材料超支」,追不到排样头上。
| 利用率 | 毛重(kg) | 材料费(元/件) | 废料(kg) | 回收冲减 | 材料净成本 | 单件总成本 |
|---|---|---|---|---|---|---|
| 45% | 0.1111 | 0.6444 | 0.0611 | 0.0733 | 0.5711 | 1.5161 |
| 50% | 0.1000 | 0.5800 | 0.0500 | 0.0600 | 0.5200 | 1.4344 |
| 55% | 0.0909 | 0.5273 | 0.0409 | 0.0491 | 0.4782 | 1.3980 |
| 60% | 0.0833 | 0.4833 | 0.0333 | 0.0400 | 0.4433 | 1.3596 |
| 65% | 0.0769 | 0.4462 | 0.0269 | 0.0323 | 0.4138 | 1.3265 |
| 75% | 0.0667 | 0.3867 | 0.0167 | 0.0200 | 0.3667 | 1.2741 |
(上表良率取 99%、其余参数取示例值。)
还有一项常被漏掉的:边角料要冲减。废料不是凭空消失的成本,它能卖钱。本例废料 0.0409 kg、回收价 1.20 元/kg,冲减 0.0491 元——占材料费的 9.3%。铜、铝件这一项尤其可观,不冲减就是虚增成本。
模具摊销怎么算才不失真?两种口径差多少?
答案先行:模具分摊有两种口径,用途完全不同。做年度标准成本用「寿命产量」口径(总价 ÷ 寿命);做单笔报价用「本批订单量」口径(总价 × 需模具套数 ÷ 订单量)。同一副模具,两种口径算出来的单件成本可以差十几倍。
这是最容易被混淆的一处。模具是典型的固定成本:批量一大就摊薄,批量一小就翻身做主人。
本例级进模总价 12 万元、寿命 150 万件:
- 按寿命口径:120000 ÷ 1500000 = 0.0800 元/件(约占成本 5.7%)
- 按订单口径,订单 1 万件:120000 × 1 ÷ 10000 = 12.00 元/件
12 元和 0.08 元,差 150 倍。老板拿着「单件成本 1.40 元」去接一个 1 万件的小单,按 1.40 报价,实际单件成本是十几元——这就是很多人「明明算过成本还是亏」的典型原因。
所以报价场景必须问一句:这副模具是专为这一批开的,还是已经在寿命内摊着?
- 模具已存在、本批只是继续用 → 边际上不该再摊模具费,摊了会高估成本、丢单
- 模具为本批新开 → 必须按本批订单量摊足,否则必亏
「需模具套数」用 CEILING(订单量 ÷ 寿命, 1) 向上取整,因为模具不能买半副。订单 100 万件、寿命 60 万件时需要 2 套。
冲压加工费为什么要按冲床吨位取费率?
答案先行:加工费 = 单件工时 ÷ 3600 × 设备综合费率。关键在费率必须按冲床吨位分别取——160T、250T、400T 的折旧、能耗与占地差异很大,全厂共用一个工时费率会把小件成本算高、大件成本算低。
设备综合费率 = 折旧 + 人工 + 电 + 制造费用分摊,按小时计。本例取 90 元/小时。
工时这块有两个坑:
第一个坑是用理论节拍代替实际工时。冲床标称 SPM(每分钟冲次)是机器空转能力,实际单件工时要含上下料、工序间转移、换模与停机。本例取 22 秒,是含上下料的实测值,而不是按 SPM 倒推的理论值。
第二个坑是漏掉换模时间。换一次模可能要 1–4 小时,摊到 100 万件上可以忽略,摊到 5000 件上就是几毛钱一件。小批量订单里换模时间占比惊人,这就是为什么「小单单价必须更高」。
良率损失为什么是「除法」而不是「乘法」?
答案先行:因为废品成本要摊到合格件上,所以是「制造成本小计 ÷ 良率」,不是「小计 × 废品率」。本例良率 99% 时合格件成本 1.2709 元;良率掉到 95%,合格件成本变成 1.3244 元。
这两者看着接近,含义完全不同:
- 乘法(小计 × 废品率)算的是「废品本身的成本」
- 除法(小计 ÷ 良率)算的是「为了让合格件承担全部投入,每件合格件要背多少」
良率 95% 时,每投入 100 件只出 95 件合格品,那 5 件的材料、模具、加工、外协全部要由 95 件分摊,所以是除以 0.95。
| 良率 | 合格件制造成本(元/件) | 相对 99% 良率 |
|---|---|---|
| 90% | 1.3980 | +10.0% |
| 95% | 1.3244 | +4.2% |
| 97% | 1.2970 | +2.1% |
| 99% | 1.2709 | 基准 |
良率每掉 1 个点,成本上升约 1%。拉深件、多工位级进件尤其要实测,不能沿用经验值。
订单量怎么决定模具路线?三方案比价
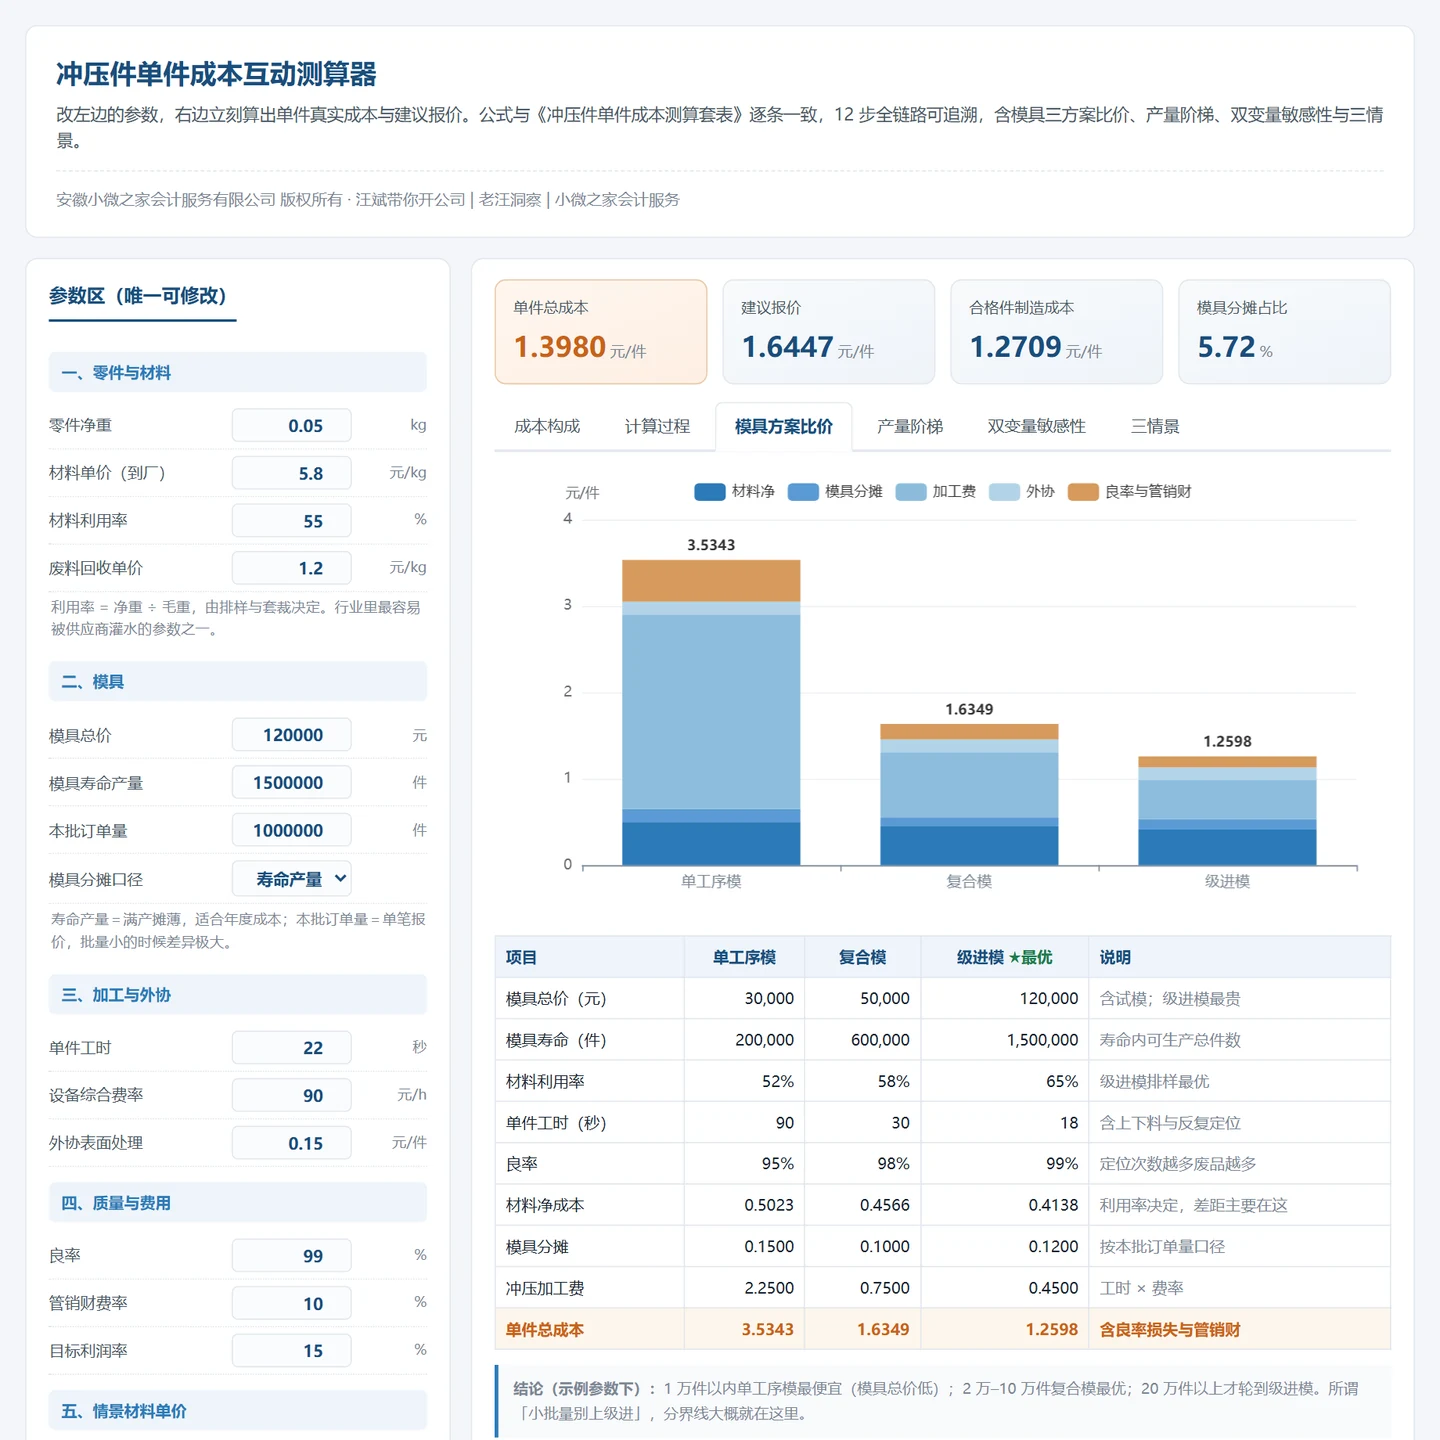
答案先行:把「单工序模 / 复合模 / 级进模」三条路线放在同一张表里比,取单件总成本最低者。示例参数下的分界线是:1 万件以内单工序模最便宜,2 万–10 万件复合模最优,20 万件以上才轮到级进模。
三条路线的差异不只是模具价格,还有利用率、工时和良率——级进模排样最优、效率最高、良率最好,但模具最贵。
| 项目 | 单工序模 | 复合模 | 级进模 |
|---|---|---|---|
| 模具总价(元) | 30,000 | 50,000 | 120,000 |
| 模具寿命(件) | 200,000 | 600,000 | 1,500,000 |
| 材料利用率 | 52% | 58% | 65% |
| 单件工时(秒) | 90 | 30 | 18 |
| 良率 | 95% | 98% | 99% |
按「本批订单量」口径算模具分摊,不同产量下的最优方案:
| 年需求量(件) | 单工序模 | 复合模 | 级进模 | 最优方案 | 比最贵方案省 |
|---|---|---|---|---|---|
| 10,000 | 6.8343 | 7.1339 | 14.4598 | 单工序模 | 7.6256 |
| 20,000 | 4.8931 | 4.3288 | 7.4599 | 复合模 | 3.4644 |
| 50,000 | 3.5578 | 2.6451 | 3.3853 | 复合模 | 1.4102 |
| 100,000 | 3.7079 | 2.0839 | 2.4598 | 复合模 | 1.6241 |
| 200,000 | 3.5343 | 1.8033 | 1.7932 | 级进模 | 1.7411 |
| 500,000 | 3.5051 | 1.4350 | 1.3932 | 级进模 | 2.1758 |
| 1,000,000 | 3.5343 | 1.6349 | 1.2598 | 级进模 | 2.2744 |
(单位:元/件;加粗为最优方案。)
注意 10 万件那一行:单工序模成本反而比 5 万件时更高(3.7079 > 3.5578),因为它寿命只有 20 万件,10 万件还没到换模点但分摊已接近下限;而 5 万件时只需 1 副模具。这类非单调变化,只有把表做出来才看得见。
所谓「小批量别上级进」,量化之后就是这样一条分界线。谈模具投资时,把这张表摆出来比讲道理有用得多。
报价为什么要用除法而不是乘法?
答案先行:想要 15% 的销售毛利率,报价应该是「总成本 ÷(1 − 15%)」,不是「总成本 ×(1 + 15%)」。本例两者相差 0.0370 元/件(1.6077 vs 1.6447),差 2.3%。
- 乘法算的是成本加成率:利润 ÷ 成本 = 15%
- 除法算的是销售毛利率:利润 ÷ 收入 = 15%
多数企业财务口径说的「毛利率」是后者。用乘法报价,实际毛利率只有 13.0%,比预期低 2 个点。单件差 2.3% 看着不多,100 万件就是 3.7 万元。
顺带提醒:管销财费率是本例按「合格件成本 × 10%」加成的。有的企业按报价收入的一定比例提管理费用,口径不同结果不同,同一套表里不要混用。
常见坑清单
| # | 坑 | 后果 | 怎么避 |
|---|---|---|---|
| 1 | 用净重直接 × 单价,不算利用率 | 材料成本低估 20%–45% | 先算毛重 = 净重 ÷ 利用率 |
| 2 | 忘记冲减边角料回收 | 材料成本虚增,铜铝件尤甚 | 单独设一行「减:边角料回收」 |
| 3 | 模具费一次性计入当月 | 当月成本暴涨,后续订单虚假盈利 | 按寿命或订单量摊销 |
| 4 | 报价时也按寿命摊模具 | 小单严重亏本 | 单笔报价必须按本批订单量摊 |
| 5 | 全厂共用一个工时费率 | 小件成本高估、大件低估 | 按冲床吨位分别取费率 |
| 6 | 用理论 SPM 节拍代替实际工时 | 加工费低估 30% 以上 | 用含上下料的实测工时 |
| 7 | 良率当乘法算(× 废品率) | 废品成本没摊足 | 用除法:小计 ÷ 良率 |
| 8 | 报价用成本 ×(1 + 利润率) | 实际毛利率低于预期 | 用除法:成本 ÷(1 − 毛利率) |
| 9 | 参数散落在公式里 | 改一个数要翻三张表 | 参数集中在唯一参数区 |
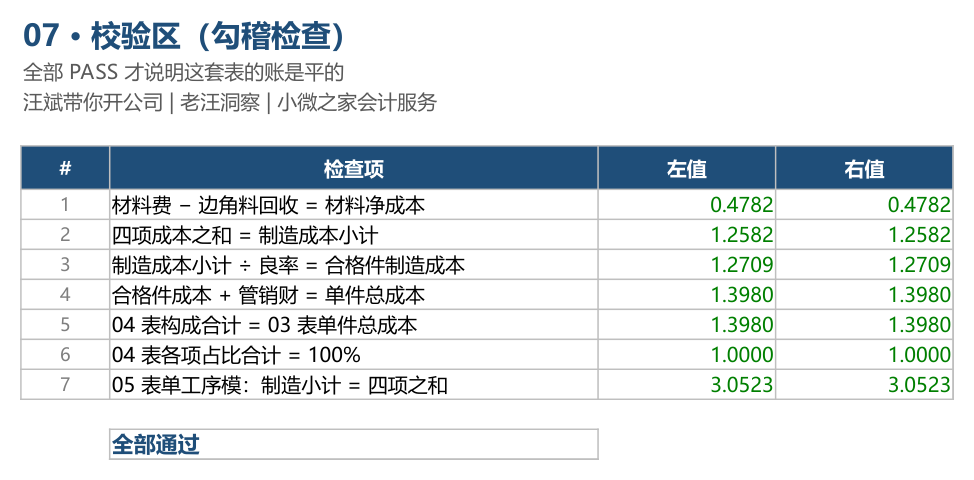
| 10 | 没有勾稽校验 | 错了不知道 | 至少三条:分项=总计、六块构成=总成本、合格件=小计÷良率 |
这套表适合谁用?边界在哪?
| 适用 | 不适用 |
|---|---|
| 单工序到多级进的冲压件、钣金件单件成本与报价 | 多工序在制品分摊、联副产品成本 |
| 需要跟供应商谈利用率、模具费的场景 | 需要按作业成本法精细分摊制造费用的场景 |
| 批量变化频繁的订单型报价 | 工艺路线极长、工序间半成品反复出入库 |
| 财务给业务做「接不接单」的快速判断 | 法定成本核算与所得税申报口径 |
冲压件工序链短,撑不起复杂制造费用分摊。如果你的痛点是制造费用怎么分,应该看机加工或装配场景,或者直接用作业成本法。
冲压件成本测算常见问题 FAQ
冲压件单件成本测算需要哪些参数?
十四个:零件净重、材料单价、材料利用率、废料回收单价、模具总价、模具寿命产量、本批订单量、模具分摊口径、单件工时、设备综合费率、外协单价、良率、管销财费率、目标利润率。其中净重、利用率、工时、良率这四个来自技术与车间,采购单价来自采购,其余由财务设定。
材料利用率一般取多少?
取决于排样方式与零件形状。圆形、异形件废料多,利用率可能在 40%–55%;矩形规则件可以做到 70%–85%;级进模因为排样优化,通常比单工序模高 8–13 个点。不要沿用「行业惯例」,拿实际排样图算,或者从历史投料与产出倒推:利用率 = 合格入库净重合计 ÷ 实际投料重量合计。
模具费应该一次性计入还是摊销?
看会计口径与用途。会计上通常作为长期待摊或固定资产按期摊销;但管理口径的报价测算必须按本批订单量摊足,否则小批量订单必亏。两套口径可以并存,但要标明是哪一套,不能混着用。
为什么报价要用除法而不是乘法?
因为「我想赚 15%」这句话有两种理解。按成本加成(乘法),利润占成本 15%,实际毛利率只有 13.0%;按销售毛利率(除法),利润占收入 15%,这才是财务报表上毛利率的口径。本例两者差 2.3%,100 万件差 3.7 万元。
小批量订单为什么单件成本那么高?
三个原因叠加:模具按本批订单量摊销,批量小则每件背得多;换模时间摊到少数几件上;良率损失在小批量时没有规模摊薄。示例参数下 1 万件的单件成本是 100 万件的好几倍,主要就差在模具分摊上。
这套表能直接用于我们公司吗?
公式与结构可以直接用,参数必须替换。套表里所有数字都是公式,参数区是唯一可修改区域,改完其余各表自动联动。建议先用一个已知成本的产品反向验证:把参数填进去,看算出来的结果和历史实际成本差多少,差得多就说明某个业务参数(通常是利用率或工时)取的不是实际值。
作者与更新说明
本文由汪斌(老汪)基于制造业成本咨询实务整理。汪斌,安徽小微之家会计服务有限公司负责人,制造业财务数字化、业财融合与管理会计方向,长期为中小企业提供成本核算与经营分析落地服务。
文中算例为教学模拟参数,由公开成本科普文章的示例数字反推得到的自洽参数集,不对应任何真实企业;方法、公式与表格结构可直接复用。
汪斌带你开公司 | 老汪洞察 | 小微之家会计服务 · www.accunion.cn
更新于 2026-09。
Excel 套表 + 操作指南 + 网页测算器
付费资源里到底有什么?三件套一次说清
正文到这里,算法已经讲完了——公式、参数怎么取、坑在哪,全部免费读完。下面这三份文件,是给「要拿去算自己产品」的人准备的:把上面那套算法做成能直接填数的表,换成你的参数,10 分钟出你自己的成本。
✓ 模具是新开的,想知道批量多大才划得来
✓ 车间报的利用率、良率跟财务对不上,需要一个共同口径
✓ 想把成本测算做成公司标准模板,交给业务人员自己填
2切到「04-结果」,看单件成本、六块构成占比与建议报价。
3切到「07-校验」,7 条勾稽全 PASS 才算数——有 FAIL 就是哪里填错了。
有具体零件要测算、或者想把这套表接到贵司 ERP 数据上,可以扫码聊聊。
留给读者的一句话
成本测算这件事,难的不是公式,是参数从哪来。净重看图纸、单价看采购,这两项财务拿得到;利用率、工时、良率来自车间,拿不到就只能猜。所以真正该做的不是把表做得更漂亮,而是把这三个业务参数的取值路径打通——那才是业财融合真正的接口。
¥99
暂无评论内容